
食品加工厂高浓度废水治理:气浮加生化组合的落地过程
日期:2026-11-20/ 人气:
说明:【模拟工程案例,仅供官网文案参考,不作为真实项目承诺】。文中数据为同类项目经验区间整理,具体项目以现场勘察与设计核算为准。
一、项目背景
该厂生产速冻调理食品,主要工序包括清洗、蒸煮、油炸与冷却,日排废水约 80 m³。废水特点是油脂与悬浮物高、COD 波动大:清洗段水质较清,油炸与蒸煮段排水 COD 可短时冲到 4000 mg/L 以上,且集中在两三个小时内排出。
原站为"隔油池 + 调节池 + 一体化生化",运行两年后问题频出:油炸废水进入生化池导致污泥膨胀,出水 SS 与油脂长期超标,夏季异味投诉不断。厂方希望在不扩建池体的前提下实现稳定达标。
二、原站诊断
三处问题比较典型。第一,隔油池容积按日均流量设计,而油炸废水是脉冲排放,峰值流量是日均的三倍,油脂根本来不及分离。第二,调节池没有搅拌,高浓度废水沉底后形成"浓度分层",抽到生化池时忽高忽低,污泥反复受冲击。第三,生化段为单级接触氧化,缺乏水解酸化,大分子油脂与淀粉难以降解,出水 COD 居高不下。
| 环节 | 问题 | 表现 |
|---|---|---|
| 隔油 | 容积按日均设计 | 峰值时油脂穿透 |
| 调节 | 无搅拌、无均质 | 进水浓度剧烈波动 |
| 生化 | 单级接触氧化、无水解段 | 大分子难降解,COD 高 |
| 除臭 | 无 | 夏季投诉 |
三、改造方案
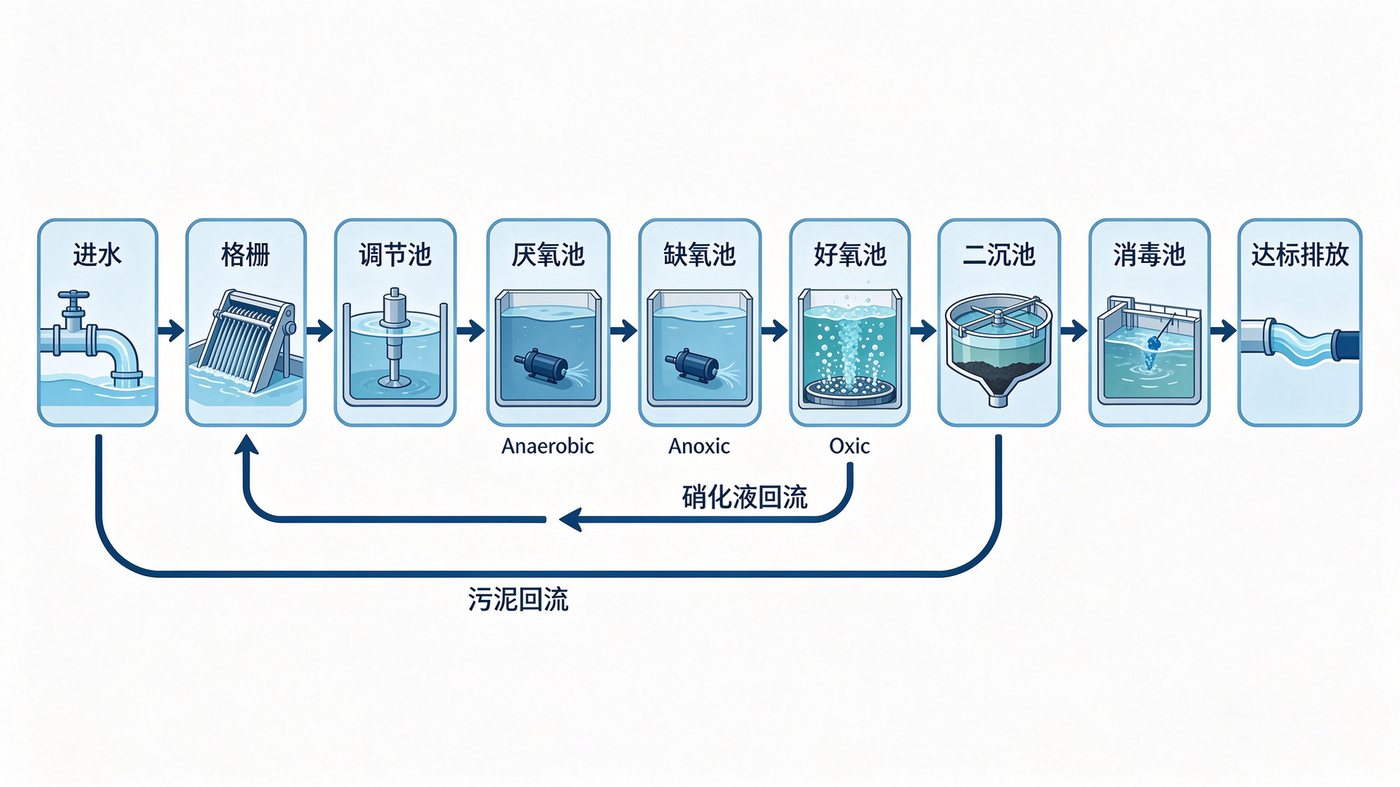
方案按"强化前端除油 + 均质调节 + 气浮 + 水解酸化 + 接触氧化 + 消毒"组织,尽量利用原有池体。原隔油池扩容并加刮油机,原调节池加装潜水搅拌,新增溶气气浮与水解酸化段,原接触氧化池更换填料并补充曝气。
| 单元 | 规模/参数 | 作用 |
|---|---|---|
| 隔油池(扩容) | 有效容积 8 m³,停留 40 min(峰值) | 去除浮油 |
| 调节池(加搅拌) | 有效容积 40 m³,停留 12 h | 均质均量 |
| 溶气气浮 | 处理 5 m³/h,回流比 40% | 去除乳化油与 SS |
| 水解酸化 | 有效容积 60 m³,停留 18 h | 断链,提高可生化性 |
| 接触氧化 | 两级,填料 150 m²/m³ | 降解有机物与氨氮 |
| 消毒 | 次氯酸钠,接触 30 min | 达标排放 |
四、参数怎么核
气浮按峰值流量 5 m³/h 配置,回流比 40%,溶气压力 0.4 MPa。水解酸化段按 HRT 18 h 设计,目的是把大分子油脂与淀粉断链为小分子,提高后续接触氧化的去除率,这一段不追求 COD 大幅下降,B/C 比提升才是关键指标。
接触氧化按COD负荷核算:进水 COD 按气浮后 1200 mg/L、水量 80 m³ 计为 96 kgCOD/d,取容积负荷 0.8 kgCOD/(m³·d),需填料区容积约 120 m³,分两级布置,一级承担 60%、二级承担 40%。曝气量按需氧量 1.5 倍供给,风机一用一备。
五、调试与运行
调试顺序:气浮单机试运行 → 水解酸化接种(厌氧污泥 10%)→ 接触氧化培菌(闷曝 24 h 后小流量进水)→ 逐步提高负荷。调试期第 8 天出现气浮出水带油,原因是溶气释放器堵塞,拆洗后恢复;第 15 天接触氧化池出现大量泡沫,判断为进水油脂冲击,通过提高气浮加药量与降低进料速率解决。
稳定运行后的数据:气浮出水 COD 800~1200 mg/L、动植物油<30 mg/L;生化出水 COD 80~150 mg/L、SS<50 mg/L、氨氮 10~25 mg/L;经消毒后排放,主要指标满足纳管要求。
| 指标 | 改造前 | 改造后 |
|---|---|---|
| 进水 COD | 1500~4000 mg/L | 同(未变) |
| 气浮出水 COD | — | 800~1200 mg/L |
| 生化出水 COD | 300 mg/L 以上 | 80~150 mg/L |
| 动植物油 | 超标 | <30 mg/L |
| 污泥膨胀 | 反复发生 | 未再出现 |
六、投资与运行成本
改造以设备与池体改造为主,投资集中在气浮、水解酸化段与曝气系统。运行成本测算:电耗约 1.1 kWh/m³,药剂(PAC、PAM、次氯酸钠)约 1.2 元/m³,污泥处置约 0.5 元/m³,合计吨水直接成本约 4~7 元。相较原站"反复超标、被要求限产"的代价,这笔投入两年内即可通过稳定生产收回。
七、经验总结
第一,食品废水的核心是"前端把油拿掉",气浮不是可选项而是必选项。第二,调节池必须搅拌,否则均质只是名义上的。第三,水解酸化对高油脂、高淀粉废水很有效,投资不大但能显著提升后续生化效率。第四,脉冲排放的行业要按峰值设计,按日均设计必然在高峰期失效。
九、异味治理怎么做才有效
食品废水的异味主要来自调节池与污泥区。有效做法是"加盖 + 抽风 + 处理":调节池加盖并预留检修口,抽风量按池面积 8~12 m³/(m²·h) 选取,风管接入生物滤池或活性炭装置,处理后高空排放。仅加盖不抽风,异味会从检修口溢出,反而更集中。
气浮浮渣池与污泥池同样要加盖,浮渣及时外运,不要在站内长时间堆放。夏季可向调节池投加少量除臭菌剂,但根本手段仍是缩短停留时间与保持好氧状态。
十、订单波动与间歇运行
食品厂有淡旺季,淡季水量可能降到设计值的三成。此时若维持全负荷运行,曝气过量会导致污泥解体、出水浑浊。应对办法是间歇曝气(开 1 h 停 1 h)、降低回流比,必要时投加碳源维持污泥活性。
反之旺季超负荷时,优先保证气浮与水解酸化的处理效果,把生化段负荷控制在容积负荷上限以内,多余水量进调节池暂存,避免一次性冲击。这套"削峰填谷"的操作,比单纯扩大池体更省钱。
| 工况 | 调整措施 | 注意 |
|---|---|---|
| 淡季低负荷 | 间歇曝气、降低回流 | 防止污泥解体 |
| 旺季超负荷 | 调节池暂存、强化气浮 | 不超容积负荷上限 |
| 停产期 | 维持最小曝气、定期进少量水 | 防止污泥饿死 |
十一、不停产改造的施工组织
食品厂通常不能长时间停产,改造必须"分区施工、轮换运行"。做法是把原池分成两组,先改一组、投运后再改另一组;新增设备(气浮、风机)先在旁路接入,调试正常后再切除老管路。所有切换安排在夜间或休息日,减少对生产的影响。
施工期还要做好临时措施:临时管道、临时提升泵、应急储水罐。这些临时设施的成本约占改造总投入的 5%,但能把停产风险降到最低,属于"该花的钱"。
十二、药剂投加与加药系统
气浮的 PAC 与 PAM 投加要"先快后慢、先无机后有机":PAC 快速搅拌 1 min 后再加 PAM 慢搅 3~5 min。投加量按小试确定,PAC 一般 100~300 mg/L,PAM 3~8 mg/L,过量投加不但浪费,还会让浮渣变黏、堵塞刮渣机。
加药系统建议用计量泵 + 搅拌溶解罐,配液浓度 PAC 5%~10%、PAM 0.1%~0.2%。PAM 溶液存放不超过 24 h,否则降解失效。这两条细节决定了气浮"好用"还是"天天堵"。
十三、验收与后续维护
验收建议按"三段式":单机验收(设备运转、连锁保护)、系统验收(连续 15 天出水数据)、资料验收(图纸、说明书、培训记录、备件清单)。资料不全的验收,后期维护会吃大亏。
后续维护的重点是气浮释放器清洗(每月一次)、曝气头检查(每季度)、填料流化观察(每月)、污泥外运记录(每批次)。把这些做成表格贴在站内,运维人员照单执行,系统就能长期稳定。
相关工艺见 隔油与气浮选型、工艺对比选型;设备见 一体化污水处理设备;排放限值对照 标准适用边界。
编辑:龙康环保 技术咨询:4008-780-280
编辑:龙康环保